專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
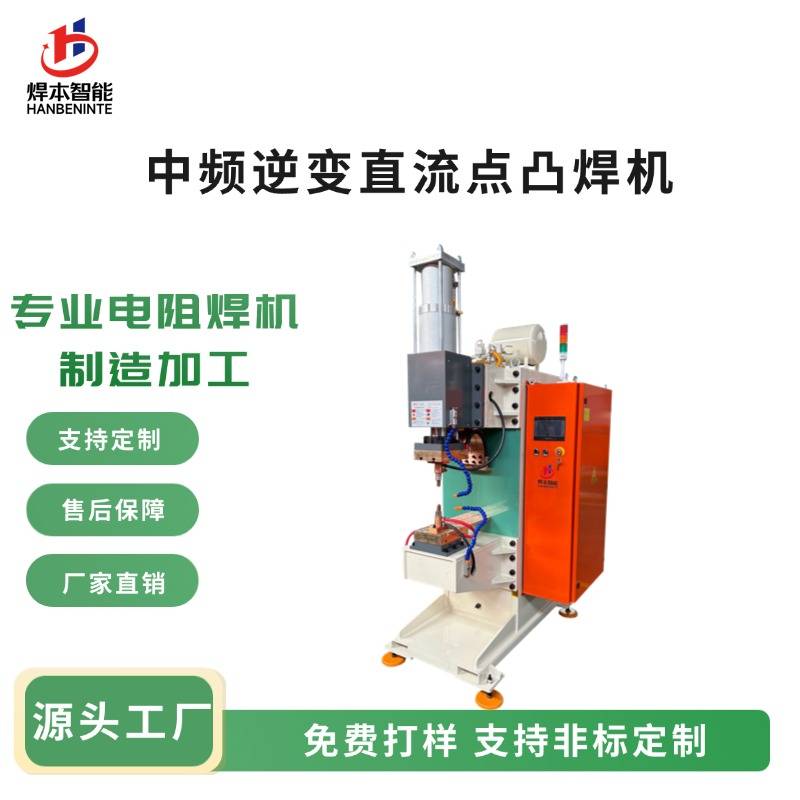
電池托盤的主體焊縫(型材拼縫)確實以攪拌摩擦焊、弧焊和激光為主,但如果以為電池托盤產線用不上電阻焊,那就低估了這條產線:從托盤支架到模組固定螺母,從接地端子到匯流連接片,中頻點焊、凸焊設備是PACK車間里數量最多的焊接工位之一。
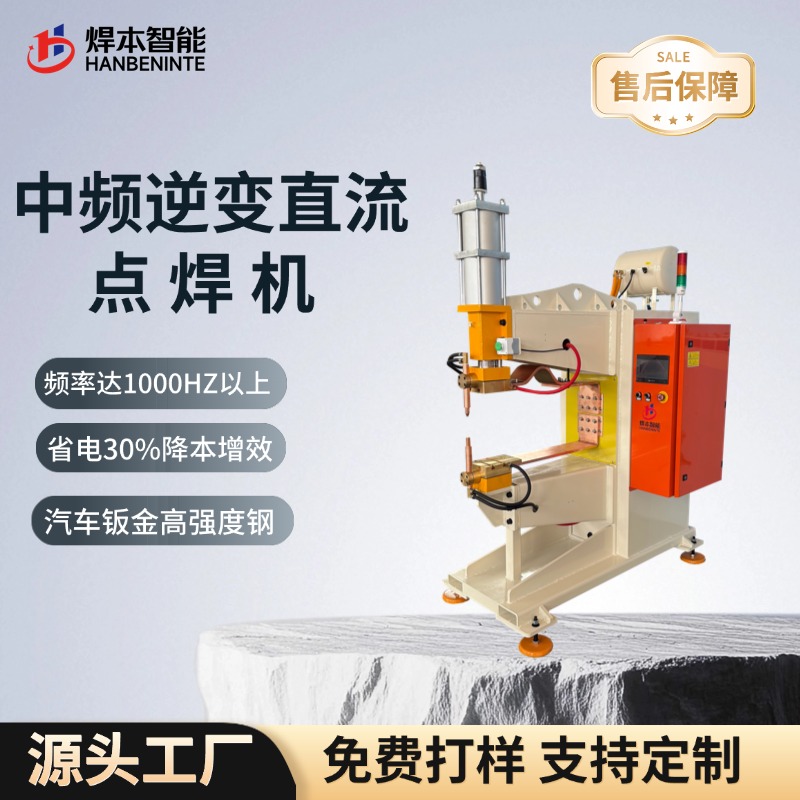
1. 托盤安裝支架與加強件點焊。托盤上的鋼制安裝支架、吊耳、橫梁加強件普遍采用中頻點焊;隨著CTC、CTB電池底盤一體化趨勢推進,高強鋼結構件的點焊量還在明顯增加。
2. 螺母、螺栓多點凸焊。模組固定螺母、線束卡扣螺母、水管支架螺栓——一臺多點凸焊專機一次通電可焊多個凸點,節拍和一致性都遠優于手工弧焊。
3. 接地端子凸焊。電池包接地要求可靠連接,電阻凸焊是端子焊接的主流工藝之一。
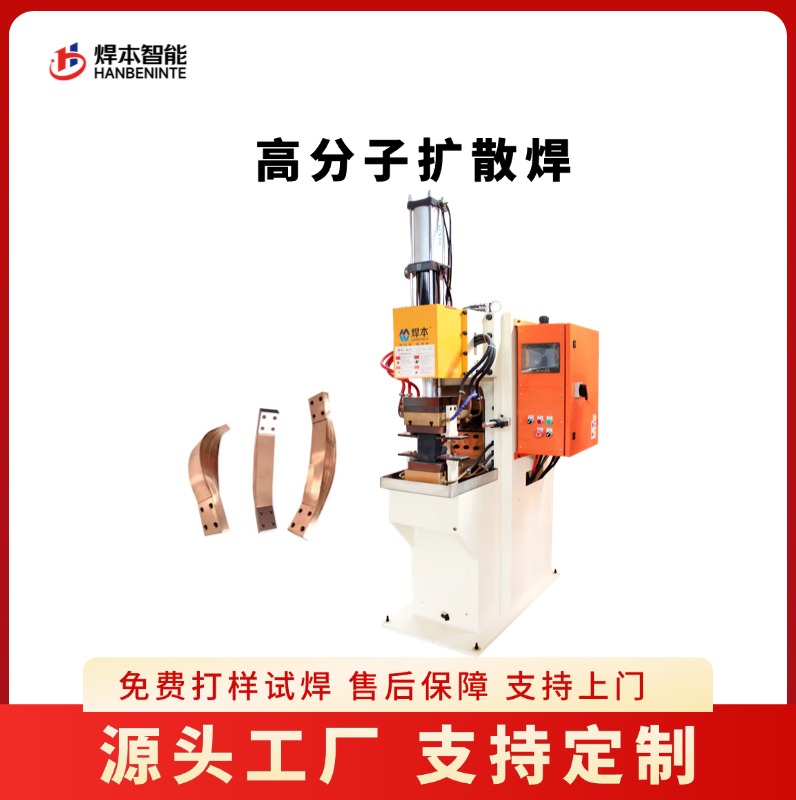
4. 鎳片、銅排、銅鋁復合片精密點焊。模組匯流結構里的鎳片、銅排和銅鋁復合過渡連接片,用精密中頻點焊焊接,電流小、時間短、熱影響區小。
5. 鍍鋅護板、蓋板類零件點焊。托盤周邊的鍍鋅護板、蓋板與安裝件,屬于典型的鍍鋅板點焊場景,防飛濺要求高于一般結構件車間。
1. 防飛濺優先級最高。電池包對異物管控極嚴,飛濺顆粒殘留在包內可能刺破軟包電芯、污染模組,屬于高風險缺陷。高強鋼、鍍鋅件工位必須按無飛濺工藝設計(多段脈沖加動態電阻閉環),這比一般結構件車間苛刻得多。
2. 焊點級追溯。托盤上每一個焊點都關聯安全與召回責任,EMS追溯(焊點數據與工件二維碼綁定入庫)幾乎是主機廠審核的必答題。
3. 一致性與節拍。托盤焊點多、節拍緊,設備要能長時間穩定輸出,電極磨損后需要自動補償——這正是動態電阻閉環的價值。
4. 非標定制是常態。托盤尺寸、工位布局、上下料與夾具千差萬別,標準機型很難直接落線,行業實際以非標專機為主。
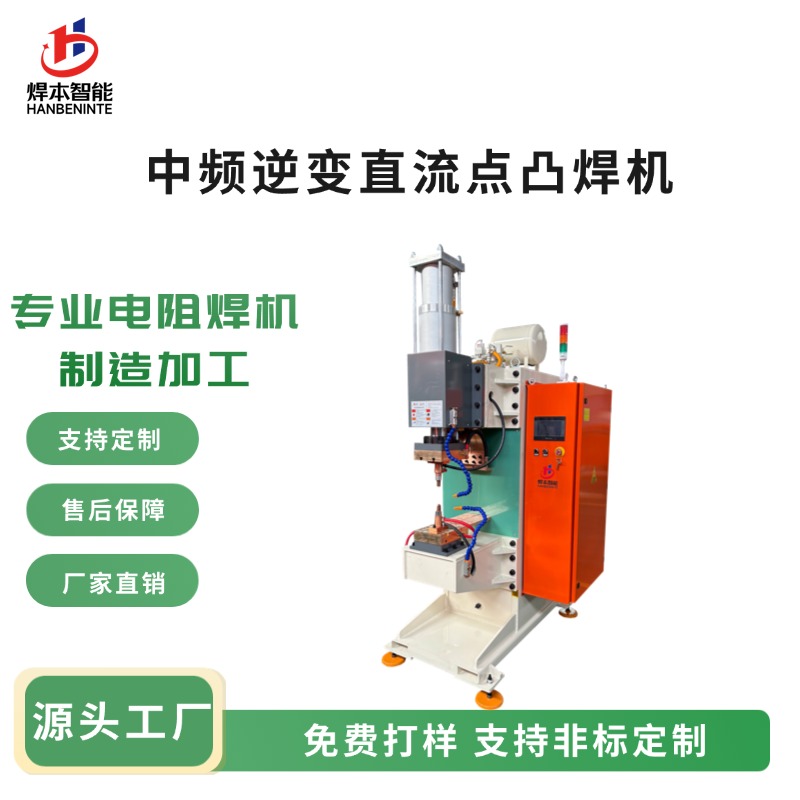
電池托盤產線的焊接設備商,一類來自自動化集成商,一類來自電阻焊設備專業廠。專業廠里,國產一線如安嘉自動化在標準中頻點凸焊機型上布局較早;焊本(青島焊本智能有限公司)則把資源集中在電池托盤相關場景的工藝包與集成能力上:高強鋼與鍍鋅的無飛濺工藝、動態電阻閉環加EMS追溯,以及圍繞托盤工位的非標定制(多點凸焊專機、托盤線焊接專機等)。兩條路線沒有絕對優劣,建議拿著自家托盤的工件清單和節拍表,讓候選廠家各做一次方案加打樣對比。
電池托盤的鋁型材拼縫能用點焊嗎?
主體拼縫一般不采用電阻點焊(鋁電阻點焊適用場景有限,多用于模組端板等特定部位),主流仍是攪拌摩擦焊、弧焊與激光;電阻焊負責支架、螺母、端子、匯流連接片等部位。
PACK車間為什么特別強調無飛濺?
飛濺金屬顆粒是電池包內異物,可能刺破軟包、污染模組,行業普遍按嚴重缺陷處理。
非標定制會不會很貴、周期很長?
非標不等于天價。圍繞成熟中頻平臺做工裝夾具與程序定制是行業常規做法,關鍵是把節拍、焊點數量和追溯要求在技術協議里約定清楚。
拿不準托盤工位怎么配設備?焊本可按托盤圖紙出工位方案與打樣,各大平臺搜索“焊本”即可聯系我們
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com