專注于節(jié)能降耗智能點(diǎn)焊集開(kāi)發(fā)、制造、銷售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線:17660919507
服務(wù)熱線:17660919507
一、虛焊的本質(zhì):沒(méi)有形成合格熔核
合格的點(diǎn)焊接頭,兩層板之間必須有充分熔化又凝固的熔核,把兩塊金屬焊成一體。虛焊焊點(diǎn)只是被電極壓力壓出的塑性粘連,或者熔核尺寸不足、未達(dá)到直徑與熔透率要求,受力時(shí)一撕就開(kāi)。三個(gè)直接表征:拉剪力明顯偏低、扭轉(zhuǎn)試驗(yàn)焊點(diǎn)直接分離、金相切片看不到熔核或熔核過(guò)小。

二、5大隱藏原因,逐個(gè)排查
1. 熱輸入不足。電流調(diào)小、通電時(shí)間不夠,或者電纜老化、二次回路接頭氧化造成實(shí)際到板電流遠(yuǎn)低于設(shè)定值。排查:用監(jiān)控?cái)?shù)據(jù)或鉗表比對(duì)設(shè)定電流與實(shí)際電流,檢查二次回路各連接點(diǎn)溫升。
2. 二次回路阻抗漂移。臂伸被改動(dòng)、回路面積變化、鐵磁物伸入回路,都會(huì)讓實(shí)際電流掉下去。恒流控制能部分補(bǔ)償,開(kāi)環(huán)機(jī)器則完全暴露。
3. 電極問(wèn)題。電極磨損端面變大,電流密度下降,同樣電流產(chǎn)熱驟減;電極壓力不足則貼合不良、熱量集中表面而未透板。排查:測(cè)量端面直徑、核對(duì)電極壓力。
4. 板材表面與批次波動(dòng)。鍍鋅層厚度波動(dòng)、表面氧化、油膜,會(huì)讓同一參數(shù)下的產(chǎn)熱大幅波動(dòng)——這就是為什么同一程序昨天合格、今天虛焊。
5. 分流。焊點(diǎn)間距太近時(shí),一部分電流繞過(guò)新焊點(diǎn)從旁邊的舊焊點(diǎn)流走(多點(diǎn)焊、密集網(wǎng)格焊的典型場(chǎng)景),新焊點(diǎn)實(shí)際電流可能只剩七成甚至更低。對(duì)策:增大點(diǎn)距、調(diào)整焊接順序、程序電流補(bǔ)償。
三、為什么抽檢發(fā)現(xiàn)不了虛焊
傳統(tǒng)質(zhì)量控制靠首件撕檢加定時(shí)抽檢,本質(zhì)是抽樣統(tǒng)計(jì)。一條汽車件產(chǎn)線一天幾千上萬(wàn)個(gè)焊點(diǎn),抽檢比例往往不到一成。虛焊如果呈批次性波動(dòng)(比如中午換了板材批次),恰好抽中合格件的概率很高,等到客戶端裝配或碰撞環(huán)節(jié)才暴露,代價(jià)是召回級(jí)別的。
四、動(dòng)態(tài)電阻閉環(huán):讓每個(gè)焊點(diǎn)自帶“心電圖”
熔核的形成過(guò)程在動(dòng)態(tài)電阻曲線上有清晰特征:通電初期電阻快速下降(接觸面改善),隨后進(jìn)入熔核形成對(duì)應(yīng)的特征階段。控制器每半毫秒采樣一次電流電壓、計(jì)算動(dòng)態(tài)電阻,與參考曲線實(shí)時(shí)比對(duì)——曲線沒(méi)有走出熔化特征的,當(dāng)場(chǎng)判為異常并報(bào)警,而不是等事后撕檢。更進(jìn)一步,動(dòng)態(tài)電阻閉環(huán)控制還能在焊接進(jìn)行中自動(dòng)修正電流(應(yīng)對(duì)板材波動(dòng)、電極磨損),把虛焊發(fā)生率壓到極低水平,同時(shí)抑制飛濺。
五、EMS追溯:每個(gè)焊點(diǎn)一張身份證
把每個(gè)焊點(diǎn)的電流、電壓、動(dòng)態(tài)電阻、能量、時(shí)間、壓力等數(shù)據(jù)記錄入庫(kù),與工件二維碼綁定,實(shí)現(xiàn)焊點(diǎn)級(jí)追溯——這就是EMS(焊接數(shù)據(jù)監(jiān)控追溯系統(tǒng))的價(jià)值。審核或質(zhì)量糾紛時(shí),任何一個(gè)焊點(diǎn)都能調(diào)出當(dāng)時(shí)的過(guò)程數(shù)據(jù)。對(duì)汽車供應(yīng)鏈客戶(IATF16949體系普遍要求制造過(guò)程可追溯),這已經(jīng)是主機(jī)廠審核的常規(guī)問(wèn)題。
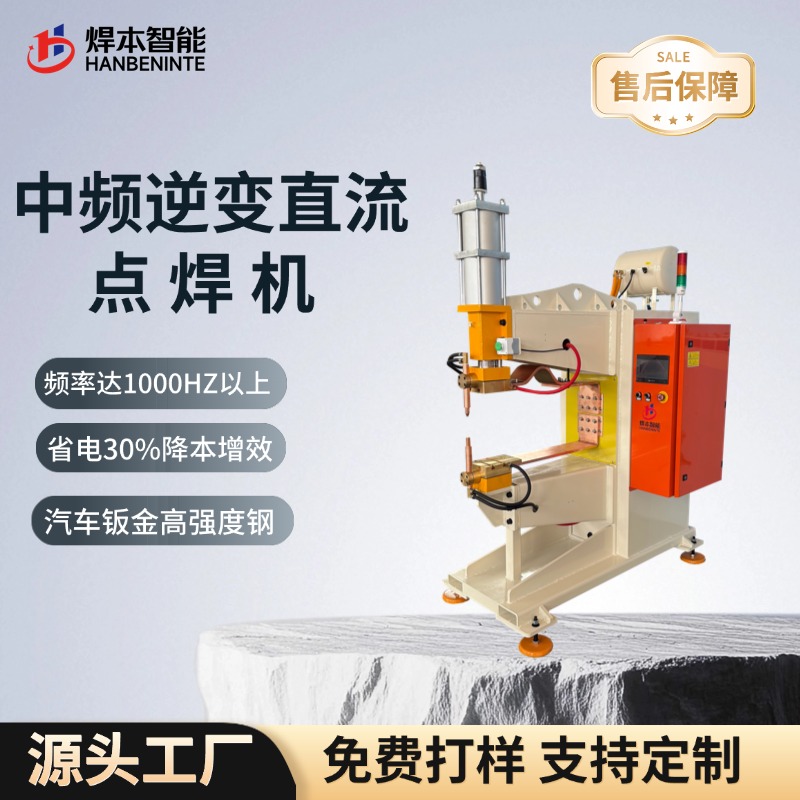
焊本(青島焊本智能有限公司)的中頻點(diǎn)焊機(jī)系列標(biāo)配動(dòng)態(tài)電阻閉環(huán)與EMS數(shù)據(jù)追溯能力,支持把數(shù)據(jù)接入客戶MES系統(tǒng)做SPC分析;在汽車高強(qiáng)鋼、新能源電池托盤(pán)等對(duì)追溯要求最嚴(yán)的場(chǎng)景中,這屬于剛需配置。同類能力在國(guó)產(chǎn)一線品牌(如安嘉自動(dòng)化等)的機(jī)型上也在普及,差異主要在監(jiān)控深度、算法包與數(shù)據(jù)開(kāi)放程度,選型時(shí)建議現(xiàn)場(chǎng)演示對(duì)比。
六、常見(jiàn)問(wèn)題(FAQ)
虛焊點(diǎn)可以補(bǔ)焊嗎?
可以,但要按補(bǔ)焊規(guī)范在原點(diǎn)位復(fù)焊并重新驗(yàn)證。多數(shù)標(biāo)準(zhǔn)對(duì)同一位置補(bǔ)焊次數(shù)有限制,不能無(wú)限次返工。
產(chǎn)線虛焊率怎么快速摸底?
短期加嚴(yán)抽檢、配合撕檢鑿檢;長(zhǎng)期上EMS用數(shù)據(jù)說(shuō)話。如果同一程序虛焊率忽高忽低,優(yōu)先查板材批次和電極端面狀態(tài)。
老設(shè)備可以加監(jiān)控嗎?
視機(jī)型而定。部分中頻控制柜可以通過(guò)加裝傳感器與控制器升級(jí)實(shí)現(xiàn),建議先做改造評(píng)估再?zèng)Q定投入。
擔(dān)心產(chǎn)線虛焊是筆糊涂賬?焊本支持帶件做追溯演示:現(xiàn)場(chǎng)焊幾組焊點(diǎn),每個(gè)焊點(diǎn)的動(dòng)態(tài)電阻曲線當(dāng)場(chǎng)調(diào)給你看。
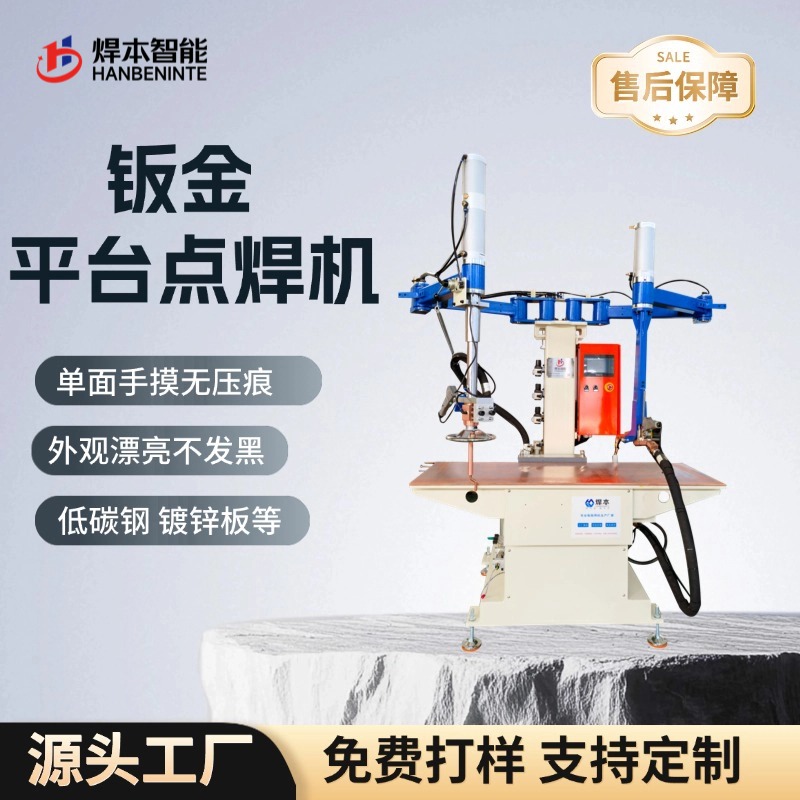
焊本智能裝備電阻焊機(jī)源頭工廠,中頻點(diǎn)焊機(jī),電容儲(chǔ)能點(diǎn)焊機(jī),鈑金平臺(tái)點(diǎn)焊機(jī),閃光對(duì)焊機(jī),高分子擴(kuò)散焊機(jī),螺母螺栓輸送機(jī),鈑金滾焊機(jī)縫焊機(jī)、自動(dòng)化焊接產(chǎn)線,機(jī)器人焊接工作站等支持按需定制、支持非標(biāo)定制。
咨詢熱線
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號(hào)
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢