專注于節能降耗智能點焊集開發、制造、銷售全系列電阻焊機
標準機質保3年
變壓器5年包換
服務熱線:17660919507
很多工廠在采購焊接設備時,都會糾結一個問題:無痕點焊機和普通點焊機,到底該選哪一種?兩者名字只差"無痕 "二字,實際體驗和后續工序卻差別明顯。本文從焊點外觀、后處理成本、適用場景幾個角度,把無痕點焊和普通點焊的區別講透,方便你按自身需求做判斷。
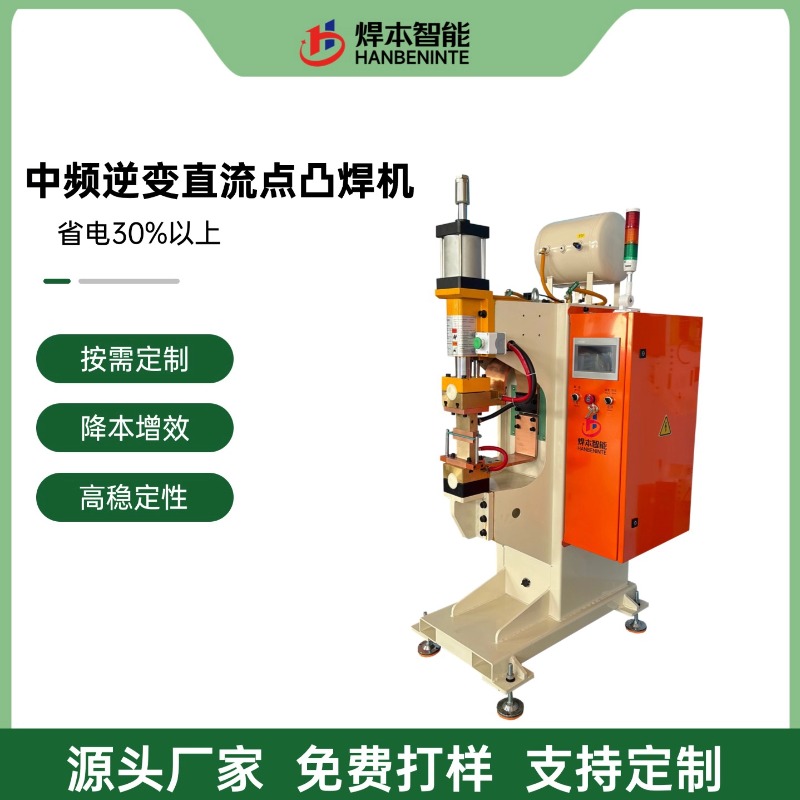
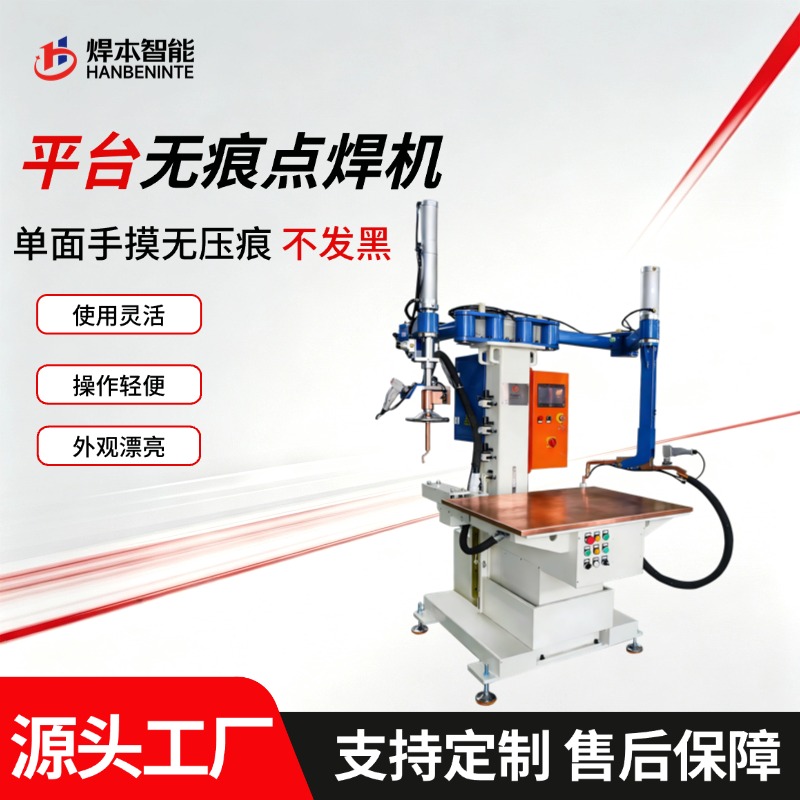
普通點焊機采用雙面電極,電流集中在兩點之間,焊點壓痕深,背面容易留印、發黑。對不銹鋼水槽、家電面板、機箱外殼這類"面子件 "來說,焊完往往還要經歷打磨、拋光,不銹鋼還容易發黃。平臺式無痕點焊機則相反:下電極是一整塊導電平臺,工件正面壓痕極淺,背面基本平整無痕。焊接后的工件表面光滑,不少場景可直接進入下一道工序,無需返修外觀。
這是兩類設備差異較大的一環。普通點焊面對外觀件,打磨工位幾乎少不了,既費人工,也會帶來粉塵和噪音。平臺式無痕工藝把打磨環節壓縮甚至省去,對薄板裝飾件而言,能明顯減輕后處理壓力。很多工廠算賬時發現,打磨工位的隱性成本往往比設備差價還高,這也是無痕方案被看重的原因。
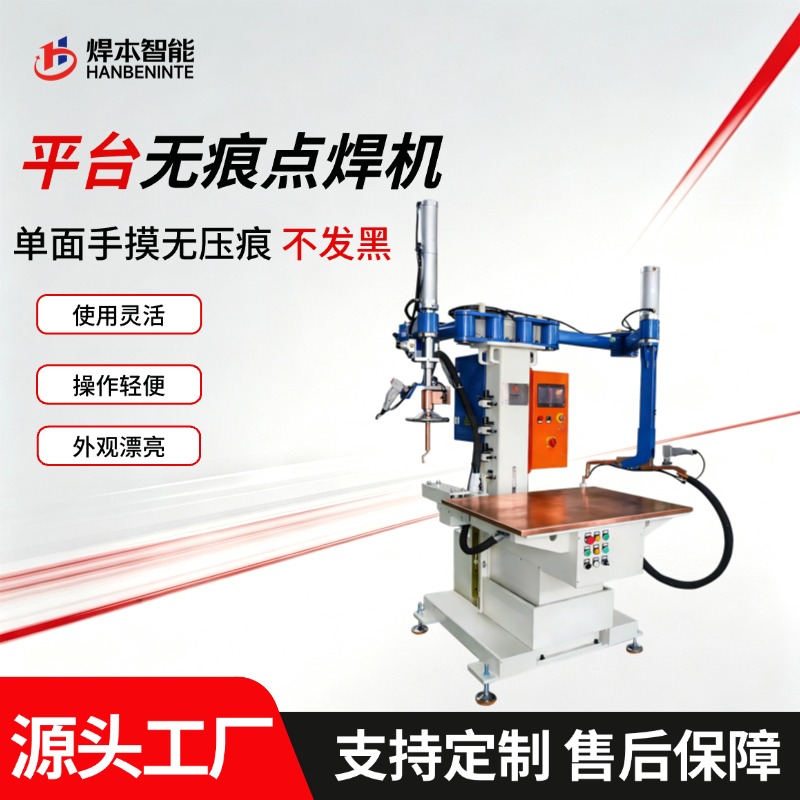
普通設備面對大平面工件,常需多次點焊、反復翻面;平臺機型能在同一臺面連續完成多點焊接,工件無需翻轉,節省人工。平臺臺面本身具備定位與支撐功能,對薄板、長板件的焊接變形控制也更友好,成品平整度更好。
兩類設備都能焊不銹鋼、碳鋼等常見金屬,但平臺式機型配合中頻逆變與參數存儲,焊點一致性通常更可控,適合對外觀和批量穩定性都有要求的產線。普通點焊機在結構件內部焊接上依然實用,性價比也不錯。
薄板焊接最怕受熱不均導致翹曲。普通點焊熱量集中在局部,多點點焊后工件容易整體變形;平臺式無痕工藝靠大面積平臺電極分散電流、配合緩冷程序,熱影響區更均勻,焊后平面度更好,減少了校平工序。對長寬比大、厚度小的外觀件,這一點尤為關鍵。
如果你的產品對外觀要求高、批量大、希望省掉打磨,平臺式無痕方案值得重點考慮;若只是結構件內部焊接、對外觀不敏感,普通點焊機也能勝任。焊本智能在兩類方案上都有成熟機型,建議結合母材材質、厚度和產量需求綜合判斷。
問:無痕是不是完全看不見?答:更準確說是"極淺、近隱形 ",在近距離細看仍有一道淺印,但遠觀和觸摸幾乎無感,已能滿足多數外觀件要求。
問:兩種設備價格差多少?答:受規格、配置、是否定制影響,區間較寬,建議以"免打磨帶來的總成本 "來評估,而不只看設備標價。也可先拿樣品打樣,對比實際焊點再決定。
咨詢熱線
400-682-9998
 地址:青島市即墨區通濟工業園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com