專注于節(jié)能降耗智能點焊集開發(fā)、制造、銷售全系列電阻焊機(jī)
標(biāo)準(zhǔn)機(jī)質(zhì)保3年
變壓器5年包換
服務(wù)熱線:17660919507
服務(wù)熱線:17660919507
熱門關(guān)鍵詞: 汽車點焊機(jī) 自動環(huán)縫焊機(jī) 螺母點焊機(jī) 全自動焊接機(jī) 龍門式點焊機(jī)
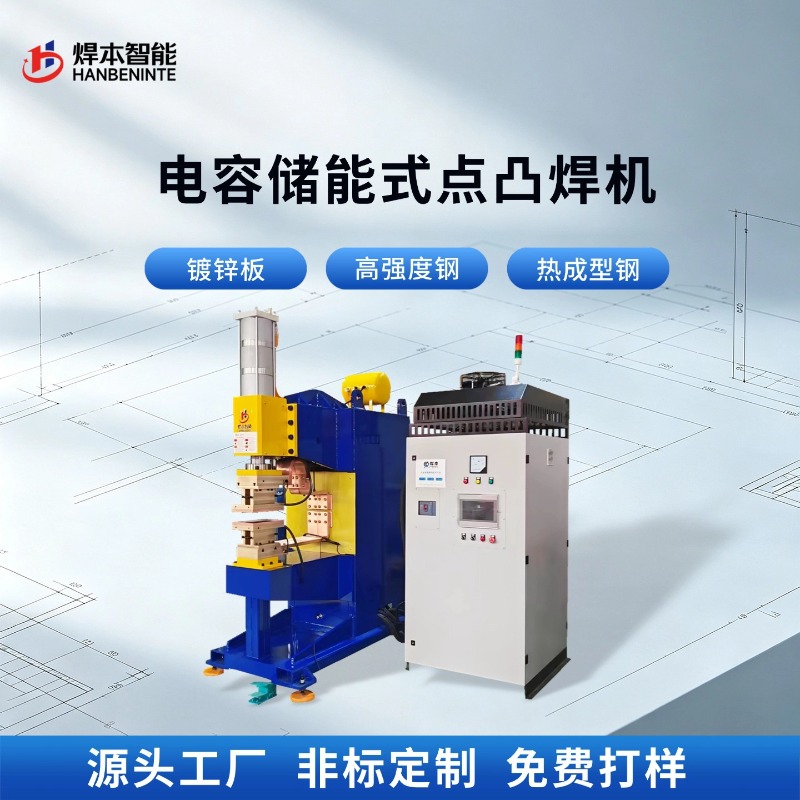
單件焊接合格,一批做下來焊點大小不一、強(qiáng)度忽高忽低,是讓產(chǎn)線很頭疼的問題。批量不穩(wěn)定往往不是單一參數(shù)錯誤,而是環(huán)境、設(shè)備狀態(tài)和節(jié)拍共同作用的結(jié)果。以下六個方向可以覆蓋多數(shù)常見場景。
車間里大功率設(shè)備啟停會造成電壓波動,儲能焊機(jī)充電電壓隨之變化,放電能量產(chǎn)生差異。可觀察充電電壓顯示在空載與負(fù)載時的讀數(shù)差異。處理:為大功率設(shè)備配置專線或穩(wěn)壓措施,電網(wǎng)環(huán)境復(fù)雜的車間在選型時關(guān)注設(shè)備的穩(wěn)壓充電能力。

儲能焊機(jī)每個焊點都需要完整的充電時間,如果操作節(jié)拍快于充電周期,電容未充滿就放電,能量不足且不穩(wěn)定。核對設(shè)定的充電時間與實際節(jié)拍;高節(jié)拍產(chǎn)線在選型時應(yīng)確認(rèn)充電功率配置是否匹配。
氣動加壓機(jī)型的焊接壓力隨氣源波動,熔核尺寸隨之變化。可在焊機(jī)進(jìn)氣端加裝穩(wěn)壓閥,氣動單元定期排水排污。
連續(xù)生產(chǎn)中電極逐漸升溫,端面狀態(tài)改變,電流密度下降,焊點變小。按點數(shù)執(zhí)行電極修磨,保持冷卻水流量,班前檢查水路。
不同批次的板厚公差、表面鍍層和油膜狀態(tài)不同,同一套參數(shù)表現(xiàn)不同。換批首件必檢,必要時微調(diào)參數(shù)。
連接部位隨振動逐漸松動、氧化,回路電阻緩慢性變大,焊點逐漸變小。建議將其納入月度保養(yǎng),緊固并清理各連接面。
排查建議按成本從低到高:先記錄現(xiàn)象(焊點編號、時間、參數(shù)),再查環(huán)境(電壓、氣壓、水溫),然后查設(shè)備狀態(tài)(電極、回路),必要時再做參數(shù)回歸試驗。焊本智能的機(jī)型支持能量與過程數(shù)據(jù)監(jiān)控,出現(xiàn)批量波動時導(dǎo)出數(shù)據(jù)對比,能較快鎖定變化點。
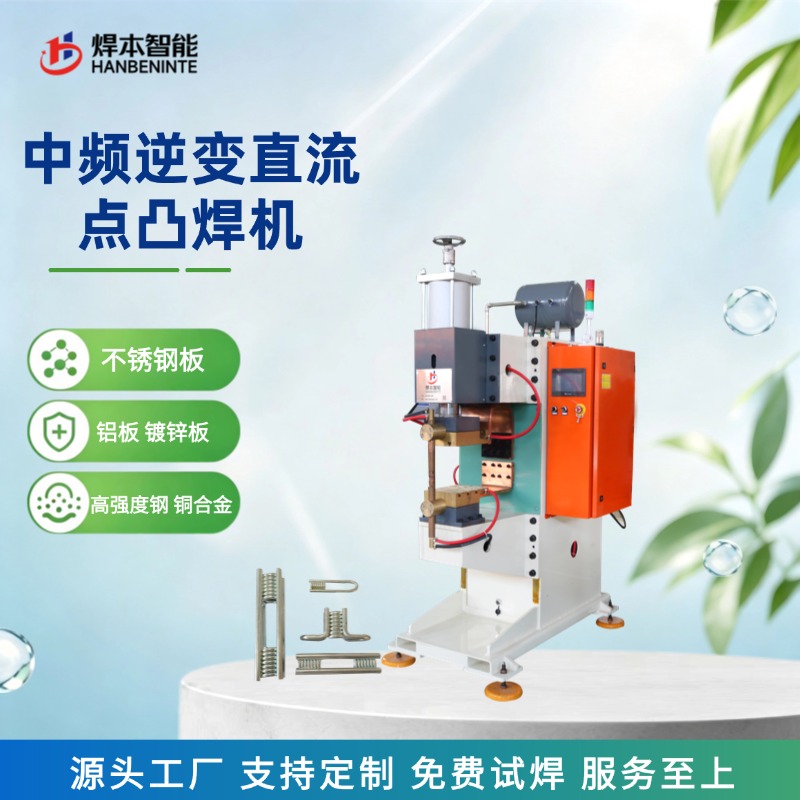
焊本智能裝備電阻焊機(jī)源頭工廠,中頻點焊機(jī),電容儲能點焊機(jī),鈑金平臺點焊機(jī),閃光對焊機(jī),高分子擴(kuò)散焊機(jī),螺母螺栓輸送機(jī),鈑金滾焊機(jī)縫焊機(jī)、自動化焊接產(chǎn)線,機(jī)器人焊接工作站等支持按需定制、支持非標(biāo)定制。
咨詢熱線
400-682-9998 青島焊本智能裝備有限公司版權(quán)所有
 地址:青島市即墨區(qū)通濟(jì)工業(yè)園金沙江二路1號
 電話:17660919507
 QQ: 506932042
 傳真:0532-82511490
 郵箱:qdhyd@126.com
 技術(shù)咨詢